

Као основна фаза у производњи шперплоче, распршивач лепка је одговоран за равномерно и квантитативно наношење лепка на површине фурнира. Његове перформансе директно одређују снагу везивања, цену лепка и ефикасност производње. Овај чланак систематски анализира основне принципе рада, главне типове и основну структуру распршивача лепка.
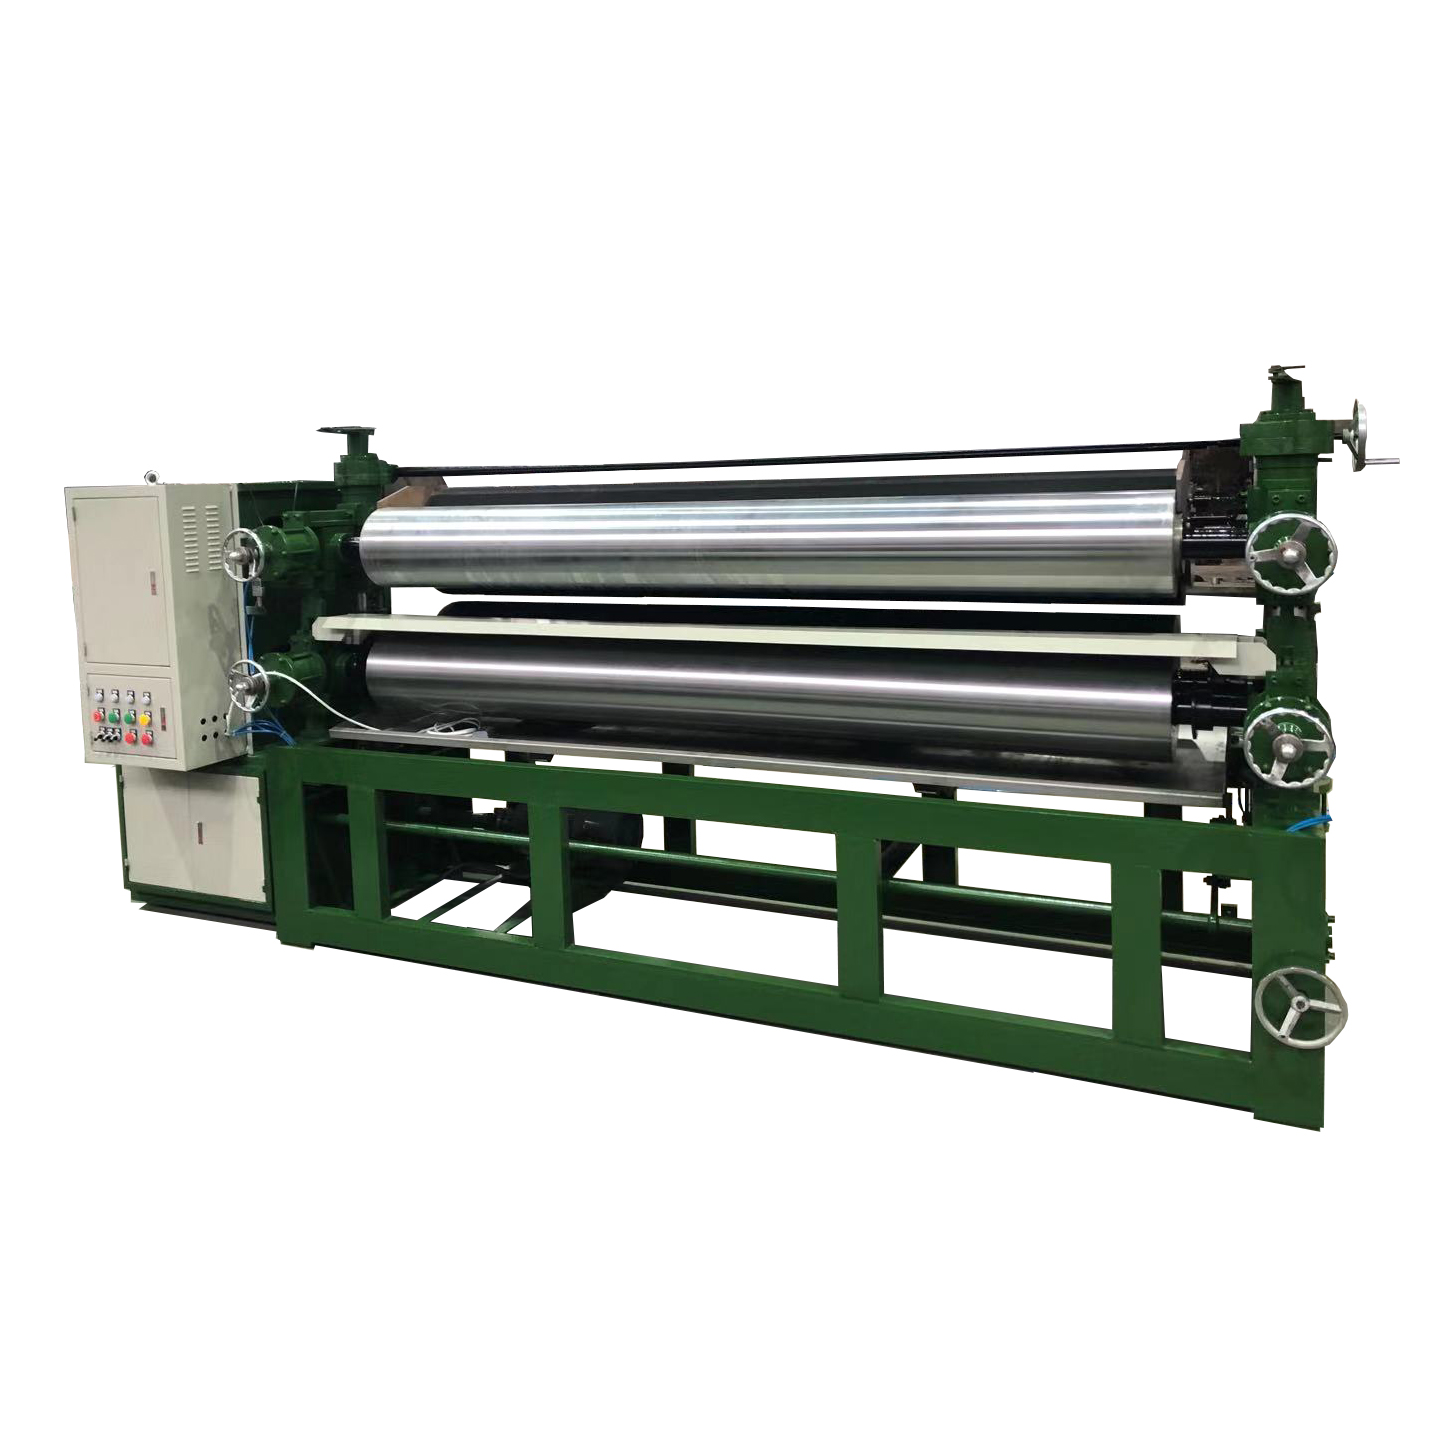
Основна функција и захтеви процеса
Основни задатак распршивача лепка је да постигне "Три константе“ – испорука лепкаквантитативно, константном брзином и до задате дебљине. Процес мора да задовољи:
- Уједначеност: Обезбедите константну количину лепка по јединици површине, без пропуштених тачака или накупљања лепка.
- Прилагодљивост: Могућност руковања лепковима различитих вискозитета (УФ/ПФ/ПВА) и фурнирима од различитих врста дрвета.
- Економија: Прецизно контролишите минималну употребу лепка уз обезбеђивање квалитета лепљења.
Главне врсте и карактеристике опреме
На основу принципа и структуре наношења лепка, они су првенствено подељени у две главне категорије:
Роллер Цоатерс
Тип два{0}}ваљка (тип лежишта за лепак):
- Принцип: Доњи ваљак узима лепак са тацне и преноси га на фурнир кроз размак са горњим ваљком.
- Карактеристике: Једноставна структура, лако одржавање, али нуди ограничену прецизност у контроли количине лепка. Погодније за лепкове-високог вискозитета (нпр. ПВА).
Четири{0}}ваљка за прецизно премазивање:
- Принцип: Прецизно контролише дебљину лепка кроз двостепени систем зазора који укључује „ваљак(е) за дозирање“ и „ваљак(е) за наношење“.
- Карактеристике: Одлична униформност премаза; Количина лепка може се прецизно подесити на ниво грама по квадратном метру. То је главна опрема за производњу -квалитетне шперплоче.
Цуртаин Цоатерс
- Принцип: Лепак формира непрекидну завесу кроз прецизан прорез или главу за прскање, покривајући пролазни фурнир.
- Карактеристике: Бес-наношење без контакта, погодно за ултра-фасете и претходно-брушене површине. Нуди уједначен слој, али има уски опсег применљивости вискозитета и захтева високу чистоћу лепка.
Детаљна анализа структуре језгра (користећи машину са четири{0}}ваљка као пример)
Систем оквира: Заварена челична конструкција{0}}за тешке услове која обезбеђује крутост под радним притиском.
Роллер Систем:
- Направљен од легираног челика високе{0}}тврдоће, површински хромиран-и прецизно брушен.
- Ваљак(и) за дозирање: Контролише дебљину лепљивог филма који се преноси на ваљак за наношење.
- Ваљак(и): Остварује директан контакт са фурниром за завршетак наношења лепка.
Систем за подешавање празнина:
- Користи серво мотор{0}}пужне механизме.
- Омогућава независно подешавање размака за дозирање и зазора за наношење, са прецизношћу до 0,01 мм.
Дриве Систем:
- Модерни модели користе више независних серво погона, постижући прецизну контролу односа брзине преко електронског зупчаника.
Систем за циркулацију лепка:
- Укључује главни резервоар за лепак, циркулациону пумпу, јединицу за филтрирање и лежиште за поврат.
- Обезбеђује уједначен вискозитет и температуру лепка и омогућава враћање вишка лепка.
Кључни технички параметри
- Воркинг Видтх: Уобичајени опсези: 1300 мм - 2800 мм.
- Распон наношења лепка: Обично 80-400 г/м² (двострано).
- Применљива вискозност лепка: 200-5000 цпс.
- Надокнада роллер Цровн: Представљен у прецизним моделима како би се обезбедио уједначен притисак по целој ширини.


